
Как выбрать полимерное сырьё в гранулах для конкретного производства: характеристики материала, добавки и температурный режим переработки
Одна и та же деталь может выглядеть одинаково на чертеже, но совершенно по-разному вести себя в производстве. Изделие из полипропилена выдержит один набор нагрузок, из АБС-пластика - другой, а полиамид без предварительной сушки иногда даст брак уже на первой партии. Поэтому выбор гранулята начинают не с названия полимера и не с минимальной цены за килограмм, а с условий эксплуатации готового изделия и возможностей оборудования.
Короткий ответ: подходящее сырьё выбирают по пяти параметрам - механическим нагрузкам, температуре использования, воздействию химикатов и влаги, технологии переработки и требованиям к внешнему виду. После этого уточняют марку, наличие наполнителей и стабилизаторов, показатель текучести расплава, влажность и рекомендуемый температурный профиль.
К примеру, для жёсткого корпуса бытового прибора важны ударная прочность, стабильность геометрии и внешний вид поверхности. Для втулки или шестерни на первый план выходят износостойкость, коэффициент трения и способность сохранять размеры при нагреве. Для пищевой тары добавляются требования к миграции компонентов, запаху и соответствию нормативной документации.
На практике закупка часто начинается с поиска поставщика, способного предложить несколько сопоставимых марок и предоставить документы на каждую партию. При этом пластик в гранулах оптом https://polygonplast.ru/ стоит оценивать не только по коммерческому предложению, но и по стабильности характеристик, упаковке, условиям хранения и возможности получить технический паспорт материала.
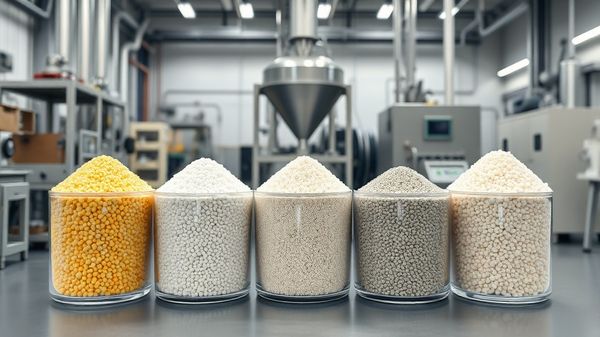
Сначала - условия работы изделия
Полимер нельзя выбирать в отрыве от будущей детали. Температура эксплуатации, продолжительность нагрузки и контакт с окружающей средой влияют на материал сильнее, чем привычное название пластика. Деталь, работающая при 20 °C, и та же деталь в моторном отсеке при 110 °C - фактически разные инженерные задачи.
Нужно определить, будет ли изделие испытывать постоянное давление, кратковременный удар, вибрацию, изгиб или трение. Для статической нагрузки важны модуль упругости и предел прочности. Для ударных деталей - ударная вязкость. Для крепёжных элементов, втулок и защёлок имеет значение ползучесть: постепенная деформация под постоянной нагрузкой.
Критически важно: паспортные значения прочности нельзя переносить на готовое изделие без поправок. На результат влияют толщина стенки, направление ориентации расплава, скорость охлаждения, содержание влаги и наличие сварных линий.
Основные группы полимеров и их рабочие особенности
Термопласты условно делят на стандартные, инженерные и высокотемпературные. К первой группе относят полиэтилен, полипропилен, полистирол и ПВХ. Они широко применяются в упаковке, бытовых товарах, трубах, технических ёмкостях и строительных элементах. Инженерные пластики - АБС, полиамид, поликарбонат, POM, PBT - используют там, где требуется более высокая прочность, стабильность размеров или сопротивление нагреву.
| Материал | Сильные стороны | Ограничения | Типичные применения |
|---|---|---|---|
| ПП | Низкая плотность, химическая стойкость, хорошая усталостная прочность | Хрупкость при низких температурах, заметная усадка | Контейнеры, крышки, бытовые детали, автокомпоненты |
| ПНД | Ударная стойкость, влагостойкость, стойкость к многим реагентам | Невысокая жёсткость, ползучесть под нагрузкой | Канистры, трубы, технические ёмкости |
| АБС | Жёсткость, ударная прочность, качественная поверхность | Ограниченная стойкость к некоторым растворителям и ультрафиолету | Корпуса, панели, элементы электрооборудования |
| ПА | Износостойкость, прочность, хорошие антифрикционные свойства | Поглощает влагу, меняет размеры после кондиционирования | Шестерни, втулки, направляющие, крепёж |
| ПК | Высокая ударная прочность, прозрачность, теплостойкость | Чувствительность к царапинам и некоторым химическим веществам | Защитные экраны, светотехника, корпуса |
| POM | Стабильность размеров, низкое трение, точность литья | Чувствительность к перегреву и длительному воздействию сильных кислот | Зубчатые колёса, ролики, прецизионные детали |
Что дают добавки и наполнители
Базовый полимер редко отвечает всем требованиям изделия. Его модифицируют красителями, стабилизаторами, пластификаторами, антипиренами, минеральными наполнителями или стекловолокном. Но каждая добавка меняет не один, а сразу несколько параметров.
Стекловолокно повышает жёсткость и снижает деформацию при нагреве, однако увеличивает износ шнека и пресс-формы, а также может сделать поверхность менее гладкой. Заполненный материал обычно сильнее ориентируется при течении, поэтому усадка вдоль и поперёк направления заполнения будет различаться.
Минеральные наполнители уменьшают усадку и стоимость композиции, повышают жёсткость, но могут снизить ударную прочность. Ударомодификаторы, наоборот, помогают материалу переносить кратковременные нагрузки, иногда за счёт снижения модуля упругости.
Для наружных деталей необходимы светостабилизаторы и антиоксиданты. Если изделие работает рядом с источником пламени или в электрооборудовании, проверяют наличие антипирена и соответствие требуемому классу горючести. Нельзя автоматически считать, что тёмный цвет означает защиту от ультрафиолета: чёрный пигмент может маскировать отсутствие полноценной стабилизации.
Практическое правило: при переходе на материал с наполнителем заново проверяют усадку, давление впрыска, износ оборудования и режим охлаждения. Замена «аналогом» без пробной отливки часто приводит к смещению размеров и появлению коробления.
Температурный режим переработки
Температуру переработки задают не одной цифрой, а диапазоном: отдельно контролируют зоны цилиндра, сопло, форму и расплав. Точные значения берут из технического паспорта конкретной марки. Даже два полиамида одного химического типа могут требовать разных настроек из-за различий в вязкости, наполнении и стабилизации.
Недостаточный нагрев повышает вязкость расплава, увеличивает давление впрыска и провоцирует недолив, спаи и неравномерное заполнение. Перегрев опаснее: он ускоряет деструкцию полимера, вызывает потемнение, газовыделение, запах и падение механических свойств. Для ПВХ особенно критичен перегрев, для POM опасно длительное пребывание расплава в горячем цилиндре, а полиамид требует контроля влажности перед переработкой.
Сушка - отдельная часть технологического режима. Гигроскопичные материалы, включая ПА, ПК, ПБТ и некоторые АБС-композиции, набирают влагу из воздуха. При переработке вода превращается в пар и может вызвать серебристые полосы, пузырьки, хрупкость и нестабильную массу детали. В паспорте обычно указывают температуру, продолжительность сушки и допустимую остаточную влажность.
Как проверить материал до запуска серии
До закупки промышленного объёма следует запросить технический паспорт, сертификат анализа партии, сведения о переработке и рекомендации по сушке. Если материал вторичный или содержит вторичную добавку, необходимо уточнить её долю и допустимые области применения. Для ответственных деталей одной декларации поставщика недостаточно - характеристики подтверждают испытаниями готовых образцов.
Пробная партия должна показать не только внешний вид. Измеряют массу детали, ключевые размеры, усадку после выдержки, прочность защёлок или резьбы, а при необходимости проводят ударные и температурные испытания. Для изделий с точной геометрией полезно сравнить несколько циклов подряд: нестабильность размеров между первым и десятым циклом часто указывает на неправильное охлаждение или непостоянство расплава.
Памятка для выбора гранулята
- Зафиксировать температуру, влажность, контакт с химикатами и тип нагрузки в эксплуатации.
- Определить технологию: литьё под давлением, экструзия, выдувное формование или термоформование.
- Сопоставить требуемую текучесть расплава с толщиной стенки и конструкцией оснастки.
- Проверить наличие наполнителей, стабилизаторов, антипиренов и пигментов.
- Получить паспорт материала и данные именно по поставляемой партии.
- Провести пробную переработку с фиксацией температур, давления, времени охлаждения и влажности.
- Проверить готовую деталь после выдержки, а не только сразу после съёма из формы.
Итоги
Правильный гранулят - это не самый прочный и не самый дорогой полимер, а материал, характеристики которого совпадают с реальными условиями работы изделия и возможностями линии. Выбор начинают с нагрузки и среды, затем уточняют марку, добавки, текучесть и требования к сушке. После этого материал подтверждают пробным запуском.
Такой подход помогает сократить количество переналадок, избежать скрытого брака и не переплачивать за свойства, которые детали не нужны. Если в конкретном проекте уже приходилось подбирать полимер под сложную геометрию, высокую температуру или химически активную среду, полезно сопоставить этот опыт с приведёнными критериями и обсудить спорные моменты со специалистом по материалам.

